30年专注国标电缆
北京朝阳始于80年代,只做高品质线缆
24小时免费咨询热线

北京朝阳始于80年代,只做高品质线缆
24小时免费咨询热线
18611555631
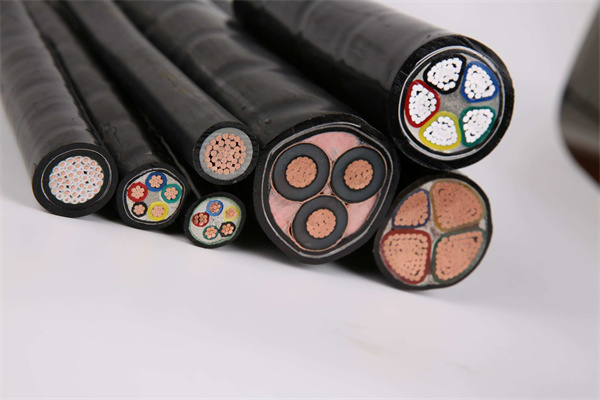
电力电缆的制作工艺是一个高度连续化、自动化的过程,核心目标是在保证绝缘性能、机械强度和长期运行可靠性的前提下,将导体、绝缘、屏蔽和护层组合成一体。根据电缆类型(中低压、高压、交联聚乙烯等)不同,工艺细节有所差异,但主干流程基本一致。
以下是电力电缆(以交联聚乙烯绝缘电力电缆为例)的主要制作工艺:
1. 原材料准备与检验
导体材料:电工级铜杆或铝杆,要求纯度、电阻率达标。
绝缘材料:交联聚乙烯(XLPE)料,需干燥处理防止水分引入。
屏蔽/护层材料:半导电屏蔽料、铜带、铝带、钢丝/钢带、PVC或PE护套料等。
所有进厂材料需进行性能复检(如拉力、电阻率、介电性能)。
2. 导体绞制
拉丝:将铜/铝杆拉制成规定直径的单丝。
退火:软化工序,恢复导电率与柔韧性。
绞合:多根单丝按规则绞合成导体(如紧压圆形、扇形导体),采用笼式绞线机或框式绞线机。
紧压:通过紧压模使导体表面光滑、外径减小,提高填充系数,改善电场分布。
大截面导体可能采用分割导体(Milliken导体)以降低集肤效应。
3. 导体屏蔽(内屏蔽)
在导体表面挤包一层半导电屏蔽料(厚度约0.5~1.5mm)。
作用:均匀导体表面电场,消除导体与绝缘之间的气隙,防止局部放电。
采用三层共挤生产线中的第一台挤出机完成。
4. 绝缘挤出(交联聚乙烯)
挤出:XLPE料在挤出机中塑化后,包覆在导体屏蔽层外,形成绝缘层。
三层共挤:内屏蔽、绝缘、外屏蔽三层在同一机头内一次挤出成型,确保层间紧密结合、无污染。
交联:挤包后的绝缘层需进行交联反应(将线性聚乙烯转变为三维网状结构),常用方法:
干法交联(CCV/VCV):在高温高压氮气管道中进行,是目前中高压电缆主流工艺(悬链式CCV或立塔式VCV)。
温水交联:用于低压电缆。
交联后需冷却定型,并检测绝缘层偏心度、厚度。
5. 绝缘屏蔽(外屏蔽)
在绝缘层外挤包半导电屏蔽层(与绝缘层同时共挤完成)。
作用:使绝缘表面电场均匀,防止绝缘表面与金属屏蔽之间产生气隙放电。
外屏蔽表面需光滑,常加半导电带绕包以改善表面质量。
6. 金属屏蔽
铜带屏蔽:在外屏蔽外重叠绕包铜带(或铜丝屏蔽),作为电容电流通路和接地故障电流通路。
中压电缆常用铜带屏蔽;高压电缆可能采用铜丝屏蔽+铜带。
要求绕包紧密、搭盖率达标,确保电气连续性。
7. 填充与成缆
填充:在多芯电缆的线芯间隙填充非吸湿性材料(如PP绳、麻绳),保证电缆圆整。
成缆:将多根绝缘线芯按规则绞合成缆芯(如圆形、扇形),采用成缆机完成,需控制节距和退扭。
8. 内护层(可选)
对于铠装电缆,在缆芯外挤包一层内护套(如PE或PVC),防止铠装损伤绝缘。
9. 铠装(根据需求)
钢带铠装:用于直埋或抗机械外力场合,双层钢带间隙绕包。
钢丝铠装:用于竖井或大拉力场合。
铠装层需与金属屏蔽层可靠连接(接地)。
10. 外护套
最外层挤包PVC或PE护套料,厚度根据电压等级和使用环境确定。
作用:机械保护、防潮、防腐、阻燃(如需要)。
护套表面需打印标识(型号、规格、厂名、米标等)。
11. 成品检验与试验
电气试验:导体直流电阻、绝缘电阻、工频耐压、局部放电试验(高压电缆必做)、介损测试等。
机械物理试验:绝缘/护套拉伸强度、断裂伸长率、热延伸(XLPE)、老化试验。
结构检查:尺寸、偏心度、屏蔽搭盖率等。
特殊试验:阻燃、耐火、低烟无卤等(按标准要求)。
12. 包装与入库
电缆卷绕在电缆盘上,端头密封防潮,标注规格、长度、生产日期。
入库前完成所有出厂试验并出具合格证。
关键工艺控制点
三层共挤的洁净度:绝缘层内不得有杂质、气隙,否则引发局部放电。
交联度控制:热延伸试验监控交联程度。
偏心度控制:绝缘偏心度直接影响电场分布,需在线测偏仪监控。
金属屏蔽搭盖率:保证短路电流通路可靠。
护套密封性:防止水分侵入导致水树老化。
以上是电力电缆的典型制作工艺流程。实际生产中,低压电缆(如VV、YJV 1kV)工艺相对简化(可不用三层共挤、干法交联),而高压/超高压电缆(110kV及以上)对洁净度、交联工艺、检测手段要求极为严格,通常采用立塔式VCV生产线。
 扫一扫更精彩